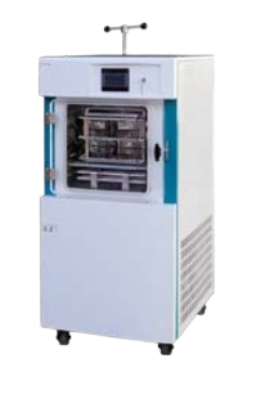
冻干工艺升华过程真空度控制精度对产品质量影响研究
冻干工艺升华过程真空度控制精度对产品质量影响研究
冻干工艺中的升华过程是决定产品质量的关键环节,而真空度控制精度作为这一过程的核心参数,直接影响着干燥效率、产品微观结构和最终质量特性。通过对冻干箱内真空度控制精度与产品特性关系的系统研究,我们发现托盘装物料与西林瓶物料在真空度控制要求上存在显著差异,这源于它们不同的热质传递特性、包装结构和密封机制。真空度控制精度不足可能导致托盘装物料干燥不均匀、西林瓶物料密封性差或活性成分损失,进而影响产品的复水性、稳定性及外观质量。升华的物理原理来自水的三相特性,箱内压力必须低于物料温度下冰的饱和蒸汽压,冰才能直接变成水蒸气升华。但真空度和升华速度不是简单正比关系:真空太高,传热效果变差,升华速度反而下降;真空太低,箱内气体多,水蒸气排不出去,干燥效率也会变差。冻干箱内部压力并不均匀,搁板位置、装料多少都会形成压力差,造成产品干燥程度不一样。
托盘物料多用于食品大批量生产,料层厚度经常超过 10 毫米,装料量大,会干扰箱内气流,压力分布偏差大。它对真空波动容忍相对高,允许波动大约 ±10Pa。但料层越厚,传质阻力越大,需要调整真空参数,配合搁板分段控温,不然会出现外面干了、内部还结冰的夹冰问题。
西林瓶多用于医药、生物制品,装料量小,对真空精度要求很高。真空波动超过 ±5Pa,就容易水分超标、生物活性下降。产品密封依靠胶塞,瓶子摆放位置不同,感受到的真空也不一样,压力波动会造成产品塌陷、内部孔洞结构被破坏,影响药效和外观。
真空度不稳定会从多方面影响成品:打乱升华速度,拉长生产周期;破坏冰晶成型的孔洞结构,复水效果变差;产品水分含量参差不齐。如果物料温度超过共晶点,冰会局部融化,直接毁掉活性物质。
想要做好真空控制,要从设备、工艺、智能控制三方面入手。设备上,托盘物料选罗茨泵加旋片泵组合,普通精度真空规;西林瓶产品要用高精度真空系统和传感器,冷阱温度都要控制在‑80℃以下。工艺上,托盘物料分段调节真空,厚料层可以用间歇升华;西林瓶用压力升测试判断干燥终点,搭配梯度升温,避免高温损伤物料。
现在智能化控制应用越来越多,自适应 PID 可以把真空波动压得很低;多点压力传感器可以掌握箱内各处真空情况;机器学习基于历史数据优化工艺,缩短干燥时间,缩小产品质量差距。
总而言之,真空控制精度对冻干产品十分关键,托盘物料和西林瓶产品要采用不同控制方案。真空度优化是一套系统工作,设备、工艺、控制系统互相配合,才能兼顾生产效率和产品质量稳定,保障医药、食品行业的生产。